


产品视频展示,助您洞悉MS埋刮板输送机供应商2026产品的每一处细节。让购买决策变得轻松简单,为您带来更好的购物体验。
以下是:江苏无锡MS埋刮板输送机供应商2026的图文介绍

衡泰重工机械制造(无锡市分公司)集【无锡本地附近粉尘加湿搅拌机、江苏无锡通风蝶阀】设计、生产、销售于一体的公司,不断的采用新的科技成果,开发出具有新理念的【无锡就近震动给料机、无锡就近粉尘加湿搅拌机】用品,并以完善的管理、先进的生产设备保证了【无锡就近震动给料机、江苏无锡就近螺旋输送机、江苏无锡就近震动给料机】产品的优良品质,多年来与全国600多家企业建立了长期的合作关系。

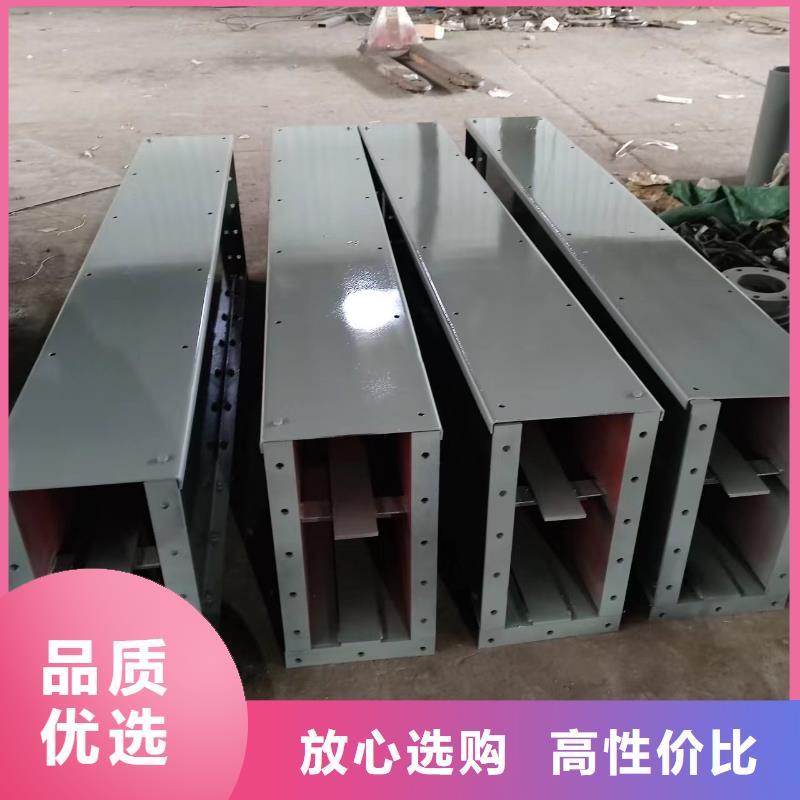
江苏无锡刮板输送机的质量是决定其可靠性、寿命和经济性的核心要素,涉及材质选择、制造工艺、设计标准、认证合规性、智能化水平等多个维度。以下是基于行业标准与实际应用的深度解析:一、材质:性能与成本的平衡点1. 核心部件材质要求刮板链:需兼顾耐磨性与抗疲劳性。在长运距、重载工况(如煤炭综采)中,优先选用 23MnNiMoCr54 合金钢(抗拉强度≥1200MPa),通过淬火 + 回火处理抗疲劳性能,寿命可达 2-3 年。在高磨损场景(如金属矿山),可采用表面堆焊耐磨合金的链条,磨损速度降低 50% 以上。中部槽:采用 NM360/NM400 耐磨钢板(硬度 HB360-400),焊接工艺需严格控制预热温度(100-150℃)和填充材料(如 GHS-70 焊丝),确保焊缝强度匹配母材。链轮:锻造 27SiMn 钢经调质 + 表面淬火(HRC45-50),齿面硬化层深度≥4mm,寿命较普通碳钢 3 倍以上。2. 特殊工况材质适配高温环境(如水泥熟料输送):选用 316L 不锈钢或耐热铸铁,可耐受 450℃以上高温。腐蚀性环境(如化工物料):采用聚氨酯刮板或内衬橡胶的槽体,避免金属腐蚀。二、制造工艺:细节决定长期稳定性1. 焊接与装配精度中部槽焊接:采用 80% Ar+20% CO?混合气体保护焊,控制电流 250-280A、电压 24-26V,确保焊缝无裂纹、气孔,超声波探伤达 Ⅱ 级标准。链轮加工:数控线切割齿形后进行氮化处理,齿形误差≤0.05mm,与链条啮合间隙≤2mm,减少跳链风险。整机装配:中部槽对接错口量≤3mm,刮板链预紧力控制在额定张力的 80%-90%,避免过紧导致电机过载或过松引发跳链。2. 热处理与表面处理链环强化:圆环链经等温淬火(贝氏体组织),抗拉强度至 1470MPa 以上,抗冲击功≥40J,断裂伸长率≥12%。防腐处理:整机喷涂环氧富锌底漆(干膜厚度≥80μm)+ 丙烯酸聚氨酯面漆(干膜厚度≥60μm),盐雾试验寿命≥1000 小时,适用于潮湿矿井或露天环境。三、设计标准:与效率的双重保障1. 结构设计优化机头 / 尾传动部:采用分体式变频软启动技术(如 ABB ACS880 系列),实现重载无冲击启动,电机功率因数≥0.95,能耗降低 15% 以上。中部槽布局:采用哑铃销连接(抗拉强度≥1500kN),弯曲段曲率半径≤12m,适应巷道起伏或转弯需求。智能监测系统:集成链条张力传感器、温度传感器和 AI 高清摄像头,实时监测链环变形(精度 ±0.5mm)、电机温度(精度 ±2℃),故障预警响应时间≤200ms。2. 冗余设计过载保护:配置限矩型液力耦合器(如 VOITH Turbo DIWA 系列),当负载超过额定扭矩 1.5 倍时自动打滑,避免电机烧毁或链条断裂。断链保护:采用霍尔传感器检测链条速度差,断链后 0.3 秒内触发制动装置,制动距离≤0.5m。四、认证合规:市场准入与品质背书1. 国内认证MA/KA 认证:矿用刮板输送机需通过安标中心的标志认证,涵盖防爆性能(如 Ex d I Mb)、阻燃抗静电(如 MT/T 105-2006)等要求。3C 认证:非矿用设备需通过中国强制性产品认证,涉及电气(GB 14048.1)、机械(GB 16754)等标准。2. 国际认证CE 认证:出口欧盟设备需符合 MD 机械指令(2006/42/EC)和 ATEX 防爆指令(2014/34/EU),电机防护等级≥IP65。UL 认证:北美市场需通过 UL 508A 工业控制设备标准,确保电气系统可靠性。五、智能化升级:降本增效的关键路径1. 故障预测与管理(PHM)AI 算法应用:基于振动频谱分析(如 B&K 2692 采集器)和机器学习模型,预测链轮磨损剩余寿命(精度 ±10%)、减速器齿轮裂纹扩展趋势,实现性维护。远程运维:通过 5G 网络将设备数据上传至云端平台(如华为 FusionPlant),工程师可远程调整变频器参数、诊断故障,平均故障处理时间缩短 70% 以上。2. 自适应控制技术负载动态匹配:采用区域化载荷模型(如中煤张煤机的 “三段式” 控制策略),根据煤量分布自动调节刮板速度(范围 0.8-1.5m/s),空载功率降低 20%。智能张紧系统:机尾配置伺服液压缸(行程精度 ±0.1mm),根据链条弹性变形实时调整张紧力,避免过松或过紧。六、维护成本:长期效益的核心考量1. 常规维护润滑周期:链轮轴承每 200 小时加注高温锂基脂(滴点≥260℃),链条每运行 50 小时喷涂专用润滑剂(如 Castrol Chain Oil 150),维护成本约 2000 元 / 年。易损件更换:刮板平均寿命 6-12 个月(成本约 800 元 / 件),链轮寿命 12-24 个月(成本约 3 万元 / 套),链条寿命 2-3 年(成本约 15 万元 / 条)。2. 智能化维护优势停机时间减少:联想智能检测系统将链条更换时间从 20 小时缩短至 30 分钟,年减少停机损失约 50 万元(按日产 5000 吨煤炭计算)。维护成本降低:中煤张煤机的 550 米超长工作面设备,通过智能调速和耐磨材料应用,年均维护成本降低 35%,约 23 万元 / 年。七、行业标杆案例1. 中煤张煤机出口印尼项目核心配置:SGZ1100/6000 刮板输送机(运距 550 米、输送量 3000t/h),采用 Φ60 等节距链传动系统(寿命 40%)和自适应智能调速系统(能耗降低 15.8%)。技术突破:首次实现 550 米运距下的链条张力梯度控制,链环变形量控制在 ±1.5mm 以内,整机过煤量达 300 万吨无大修。2. 王家岭煤矿智能化改造系统升级:引入联想刮板运输机巡检系统,通过 3D 扫描(精度 ±0.2mm)和 AI 识别(准确率 99.7%),提前 3-6 个月预警链环裂纹,维护效率 80%。八、选型建议1. 工况匹配煤炭综采:优先选择 23MnNiMoCr54 链条 + NM400 中部槽 + 智能变频驱动,如中煤张煤机 SGZ1000/3×1000 型。金属矿山:表面堆焊耐磨合金链条 + Cr-Mo-V 系链轮 + 液压张紧,如三一重装 SGB764/400 型。化工 / 食品行业:采用 316L 不锈钢刮板 + 聚氨酯涂层槽体 + 防爆电机,如江苏鹏飞 MZ 型埋刮板输送机。2. 品牌与服务头部品牌:中煤张煤机、三一重装、天地科技等,技术成熟度高,售后服务响应时间≤24 小时。性价比选择:山西天罡、东台申达等,提供定制化解决方案,设备价格较头部品牌低 10%-15%。九、未来趋势材料创新:高强度铝合金(如 Al-Zn-Mg-Cu 系)和碳纤维增强复合材料(CFRP)将逐步应用于刮板和链条,重量减轻 30%-50%,耐腐蚀性能 5 倍以上。能源转型:氢燃料电池驱动(如丰田 Mirai 系统)和超级电容储能技术将替代传统电机,实现零碳排放,适用于绿色矿山或港口。数字孪生:基于 ANSYS Twin Builder 建立刮板输送机虚拟模型,实时模拟不同工况下的运行状态,优化维护策略和能耗管理。通过以上多维度的质量把控,刮板输送机可实现高可靠性(MTBF≥1000 小时)、低维护成本(年均维护费用≤设备原值 5%)、长使用寿命(整机设计寿命 10 年以上),为用户创造显著的经济效益和保障。


江苏无锡本地刮板输送机凭借连续输送能力强、能适应恶劣工况(如高温、高尘、大倾角)、可弯曲适配复杂地形等优势,广泛应用于煤炭、矿山、冶金、化工、环保等多个工业领域。不同场景下,其机型选型、功能侧重存在差异,以下按核心行业展开详细解析:1. 煤炭行业:核心输送设备,贯穿开采全流程这是刮板输送机主要的应用领域,适配井下复杂巷道与地面分选场景,是煤炭开采的“运输动脉”。井下综采工作面:作为综采成套设备的核心,选用大功率长运距机型(如SGZ1400系列),不仅承担煤炭输送任务,还为采煤机提供运行轨道,与液压支架协同作业。例如特厚煤层工作面中,输送能力达8000吨/小时的机型,可匹配年产2000万吨的开采需求,能适应井下±25°倾角、潮湿多尘的环境,且具备防爆、断链保护等功能。 井下掘进工作面:多采用中小型可弯曲机型(如SGB620系列),伴随掘进机推进输送原煤,机身可灵活弯曲,适配巷道转弯或起伏地形,保障掘进与输送同步推进。 地面选煤厂:用于原煤分选后的中煤、矸石等物料转运,常搭配分级筛、破碎机使用,部分采用封闭型槽体减少粉尘外溢,适配选煤厂多环节、高频次的转运需求。2. 金属矿山:适配高磨损工况,输送矿石与尾矿针对金属矿石(铁矿石、铜矿石等)硬度高、磨损强的特点,刮板输送机多采用强化耐磨设计,应用于井下采场和地表选矿环节。井下采场:在地下开采的回采工作面,输送后的块状矿石,机型需具备高耐磨中部槽和高强度刮板链(如表面堆焊耐磨合金的链条),可承受大块矿石的冲击与摩擦,部分机型支持斜井输送,倾角可达15°-20°。 地表选矿厂:用于破碎后矿石的转运、尾矿输送等,例如将浮选后的精矿输送至烘干设备,或把尾矿输送至尾矿库。部分场景选用耐腐蚀机型,应对尾矿水中含有的酸碱成分,避免设备锈蚀。3. 冶金与建材行业:耐受高温,输送炉渣与熟料适配高温、高尘的特殊工况,核心用于高温物料的输送,对设备的耐热性和密封性要求较高。冶金行业:输送炼钢、炼铁后的高温炉渣,选用耐热钢材质的刮板输送机(如12Cr1MoV材质部件),可耐受400 800℃的高温,避免高温下部件变形或失效。同时,封闭槽体设计能防止炉渣飞溅,保障现场。 建材行业:在水泥、石灰生产中,输送水泥熟料、石灰粉等物料。例如水泥生产线中,将回转窑产出的熟料输送至冷却机,或把原料仓中的石灰石粉输送至磨粉机,机型多为埋刮板输送机,兼具密闭性与耐磨性能,减少粉尘污染。4. 化工行业:适配腐蚀工况,输送特种物料针对酸碱、腐蚀性物料,采用专用耐腐蚀材质,保障输送过程的稳定性与性。 腐蚀性物料输送:如输送化工生产中的酸碱溶液残渣、盐类物料等,选用304、316L不锈钢材质或衬胶刮板的机型,防止物料腐蚀设备部件,避免泄漏引发事故。 粉料与颗粒料转运:用于化肥、化工助剂等物料的车间内转运,例如将尿素颗粒从反应釜输送至仓储设备,密闭式机型可防止物料受潮或污染环境。5. 环保与固废处理行业:适配复杂物料,兼顾环保需求应对垃圾、废渣等成分复杂的物料,重点解决输送过程中的污染与设备损耗问题。垃圾焚烧发电:输送未经分拣的生活垃圾或焚烧后的炉渣,机型需具备防缠绕、防卡堵设计(如加宽刮板间距),避免塑料袋等杂物缠绕刮板链;同时封闭槽体能减少异味与粉尘扩散。 固废与危废处理:在医疗废物、工业危废处理流程中,输送破碎后的废料至处理设备,部分采用防腐蚀、防泄漏机型,防止危废中的有害物质污染环境或腐蚀设备。6. 其他领域除上述主流领域外,刮板输送机还可用于粮食加工(输送玉米、小麦等颗粒原料,需选用卫生级材质,避免污染)、港口散料转运(辅助输送煤炭、矿石等大宗散料,适配港口露天、高尘环境)等场景,通过定制化改造适配不同物料与工况需求。


江苏无锡埋刮板输送机工作原理:在封闭的机壳内借运动着的链条刮板与煤的摩擦将煤连续输出,链条刮板在运行时埋于被输送的煤中固接在牵引链上的刮板在封闭的料槽中输送散状物料的输送机。这种输送机的牵引链和刮板都埋入物料中,刮板只占料槽的一部分断面,物料占料槽的大部分断面。它能水平、倾斜或垂直输送物料。水平输送时,所用刮板为平条形,利用埋入散料的链条和刮板对散料层的切割力大于槽壁对散料阻力的原理,使散料随刮板一起向前移动,此时移动的料层高度与槽宽之比在一定的比值范围之内,物料流是稳定的。刮板输送机工艺需覆盖“设计选型→材料制备→核心部件制造→整机装配→安装调试→运行维护”全生命周期,每个环节需结合输送物料特性(如粒度、湿度、腐蚀性)、工况需求(如输送量、距离、倾角)及行业标准(如矿用MA认证、食品级),确保设备、、耐用。以下是各核心工艺环节的关键要点: 一、前期设计工艺:匹配工况,确定核心参数与结构设计是刮板输送机工艺的基础,需先明确“输送需求”,再反向推导结构与参数,避免后期适配性问题。 1. 工况与参数核定(设计输入) 物料特性分析: 物理特性:粒度(如矿石≤300mm、粮食≤5mm)决定机槽宽度(通常为物料粒度的2.53倍,防卡料);湿度(如煤炭含水率>15%需防粘黏,机槽内壁做抛光处理);密度(如矿石2.5t/m3、粮食0.8t/m3,影响电机功率计算)。 化学特性:腐蚀性物料(如酸碱盐)需选用316不锈钢链条/机槽,高温物料(如钢渣500℃)需用耐热钢(310S)+ 冷却结构(循环水套)。 核心参数计算: 输送量:按公式 Q = 3.6×v×S×ρ×k(v=链速,m/s;S=机槽截面积,m2;ρ=物料密度,t/m3;k=填充系数,粮食0.60.8、矿石0.40.6),如设计输送量100t/h,需反推链速(通常0.41.2m/s)、机槽尺寸(如宽800mm×高400mm)。 电机功率:按公式 P = (F×v)/(1000×η)(F=链条总拉力,N;η=传动效率,0.850.9),结合启动冲击系数(1.21.5),确定电机功率(如15kW、37kW)。 结构选型: 链条类型:矿山重载用圆环链(Φ18×64mm)、粮食轻载用直板链、化工腐蚀用不锈钢模锻链。 机身结构:水平输送用普通机槽,倾角>15°用深槽型机槽(防物料下滑),转弯输送用弧形过渡槽(弯曲角度≤3°/节)。 2. 设计标准与合规性 通用标准:遵循 GB/T 105962023《刮板输送机》 对结构强度、保护的要求; 行业特殊标准:矿山需符合《煤矿规程》(MA认证),食品行业需符合 GB 167542022《食品标准 食品机械卫生》(接触面光滑无死角)。 二、材料制备工艺:按部件功能选材质,控制材料性能不同部件的受力、磨损、环境暴露差异大,需针对性选择材料并控制加工前的预处理工艺。 部件 核心功能 材质 材料预处理工艺 性能要求(示例) 链条 传递动力、刮料 20Mn2、25MnV(矿山);316不锈钢(化工) 调质处理(淬火+高温回火),硬度HB240280;链环焊接后去应力退火 抗拉强度≥1080MPa,破断拉力≥520kN(Φ18×64) 机槽(溜槽) 物料通道 Q355B(普通);NM400耐磨钢(矿石) 钢板切割后校平(避免焊接变形);耐磨衬板(陶瓷/耐磨钢)粘接前喷砂除锈 焊接接头抗拉强度≥345MPa,衬板附着力≥5MPa 刮板 直接刮料 Mn13耐磨钢(冲击大);Q345(轻载) 激光切割成型(精度±0.5mm);刃口淬火(HRC5055) 冲击韧性≥20J/cm2,磨损量≤0.1mm/千小时 链轮 啮合传动 40Cr(普通);ZG30MnSi(重载) 锻造后正火(细化晶粒);齿面高频淬火(HRC4855) 齿面硬度≥HRC45,接触疲劳强度≥1100MPa 电机/减速器 动力与变速 电机外壳:HT200铸铁;减速器齿轮:20CrMnTi 齿轮渗碳淬火(渗碳层深度0.81.2mm);电机外壳时效处理(铸造应力) 齿轮精度≥GB/T 10095.2 6级,